














11 Lỗi thường gặp khi hàn nhựa bằng sóng siêu âm và cách khắc phục (kèm theo hướng dẫn khắc phục sự cố nhanh)
Cập nhật lần cuối: ngày 20 tháng 8 năm 2026 | Tác giả: [Li Yong] (Kỹ sư quy trình hàn siêu âm) | Thời gian đọc: khoảng 12 phút
| Về bài viết này Bài viết này được biên soạn bởi Li Yong, kỹ sư quy trình hàn siêu âm tại Công ty TNHH Thiết bị Siêu âm Thông minh Thâm Quyến Chengguan. Với 22 năm kinh nghiệm trong việc vận hành dây chuyền sản xuất và nâng cao năng suất, ông đã thực hiện hơn 10.000 dự án hàn với hơn 100.000 sản phẩm hàn. Nội dung bài viết dựa trên các trường hợp thực tế trên dây chuyền sản xuất và kiểm định thông số. |
Mục lục
- Hàn nguội (Hàn giả)
- Hàn quá mức (Vết cháy, vết than)
- Hiện tượng nhấp nháy và tràn quá mức
- Biến dạng và cong vênh sản phẩm
- Các vết nứt và tách rời
- Sai lệch và không khớp mối hàn
- Vết lõm và vết móp (Dấu vết do áp lực bề mặt)
- Bong bóng và độ xốp
- Khả năng làm kín kém (Rò rỉ nước và không khí)
- Chất lượng hàn không đồng nhất
- Tiếng lạch cạch sau khi hàn
- Lộ trình khắc phục sự cố nhanh
- Câu hỏi thường gặp (FAQ)
Hàn nhựa bằng sóng siêu âm đã trở thành quy trình lắp ráp chủ đạo trong nội thất ô tô, vỏ thiết bị điện tử, thiết bị y tế, linh kiện thiết bị gia dụng và nhiều lĩnh vực khác, nhờ tốc độ, độ ổn định cao và không cần vật liệu tiêu hao. Tuy nhiên, trong sản xuất thực tế - chịu ảnh hưởng bởi điều kiện vật liệu, cài đặt thông số, độ mòn dụng cụ, độ chính xác của đồ gá và các yếu tố khác - các khuyết tật hàn là vấn đề hầu như mọi dây chuyền sản xuất đều gặp phải.
Bài viết này sẽ hướng dẫn chi tiết 11 lỗi hàn siêu âm phổ biến nhất thường gặp trong sản xuất. Mỗi lỗi được chia thành ba cấp độ: "Triệu chứng → Nguyên nhân → Giải pháp". Cuối bài viết có kèm theo hướng dẫn khắc phục sự cố nhanh chóng để giúp bạn xác định nguyên nhân gốc rễ khi xảy ra lỗi trên dây chuyền sản xuất và giảm thiểu thời gian thử và sai.
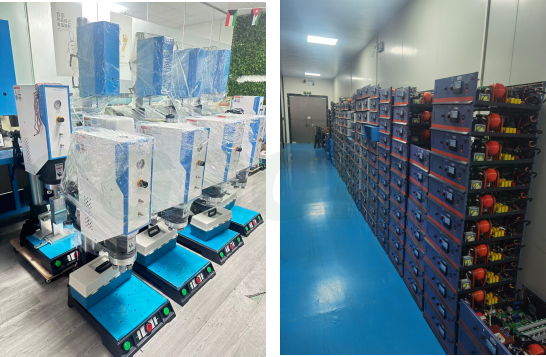
Hình ảnh dây chuyền sản xuất thiết bị hàn nhựa siêu âm.
1. Hàn nguội (Hàn giả)
Triệu chứng
Mối hàn trông có vẻ hoàn chỉnh, nhưng chỉ cần vặn nhẹ bằng tay là nó đã bị tách rời và độ bền của nó thấp hơn nhiều so với yêu cầu thiết kế; trong các thử nghiệm bóc tách, phần vỏ trên và dưới đơn giản là tách rời nhau. Kiểm tra mặt cắt ngang cho thấy không có sự kết dính thực sự nào diễn ra bên trong — các bộ phận dẫn hướng năng lượng chỉ bị "làm phẳng" thay vì tạo thành một khối nóng chảy.
Nguyên nhân
- Áp suất hàn không đủ, thời gian hàn quá ngắn hoặc biên độ quá thấp — năng lượng đầu vào dưới ngưỡng nóng chảy.
- Loa hoặc thiết bị bị mòn, làm giảm hiệu quả truyền tải năng lượng.
- Sản phẩm bị lệch vị trí trong giá đỡ, do đó các bộ phận dẫn hướng năng lượng không thẳng hàng với điểm áp suất của còi.
- Độ ẩm quá cao trong nhựa; hơi nước bốc hơi mang theo nhiệt và cản trở quá trình kết dính.
- Các bộ phận điều khiển năng lượng quá nhỏ trong thiết kế sản phẩm — không đủ vật liệu có thể nóng chảy.
Giải pháp
- Tăng áp suất hàn, kéo dài thời gian hàn hoặc tăng biên độ đầu ra nếu cần (chỉ điều chỉnh một thông số tại một thời điểm và ghi lại kết quả so sánh).
- Kiểm tra các bề mặt làm việc của còi và bộ phận cố định; sửa chữa hoặc thay thế các bộ phận bị mòn kịp thời.
- Tối ưu hóa thiết bị để đảm bảo định vị sản phẩm chính xác, không bị lệch.
- Trước tiên, hãy làm khô nhựa để loại bỏ độ ẩm (đối với ABS/PC, nung ở 80–100°C trong 2–4 giờ).
- Điều chỉnh cấu trúc sản phẩm để mở rộng các bộ phận dẫn hướng năng lượng (chiều cao điển hình của bộ phận dẫn hướng là 0,5–0,8 mm, tùy thuộc vào độ dày thành vật liệu).
2. Hàn quá mức (Vết cháy, vết than)
Triệu chứng
Mối hàn chuyển sang màu trắng, vàng, hoặc thậm chí cháy đen; bavia dày đặc và chi tiết bị biến dạng; trong trường hợp nghiêm trọng, nó bị cháy xuyên qua cục bộ. Thường thấy nhất trên các chi tiết nhỏ, chi tiết thành mỏng, hoặc các sản phẩm có bộ phận dẫn hướng năng lượng quá khổ.
Nguyên nhân
- Thời gian hàn, biên độ hoặc áp suất quá mức — năng lượng đầu vào trên mỗi đơn vị diện tích vượt quá giới hạn cho phép.
- Thời gian giữ sóng siêu âm quá lâu; nhiệt tiếp tục tích tụ mà không có nơi nào để tản ra.
- Thành sản phẩm có độ dày khá mỏng, không đáp ứng được các thông số tiêu chuẩn.
Giải pháp
- Giảm thời gian hàn, giảm biên độ và giảm áp suất hàn.
- Rút ngắn thời gian giữ/lưu giữ sóng siêu âm.
- Giảm tổng lượng năng lượng tiêu thụ cho các sản phẩm thành mỏng; nếu cần, hãy phối hợp với kỹ sư kết cấu để tối ưu hóa độ dày thành.
- Điều chỉnh vị trí tiếp xúc của còi để tránh tập trung năng lượng vào các điểm yếu cục bộ.
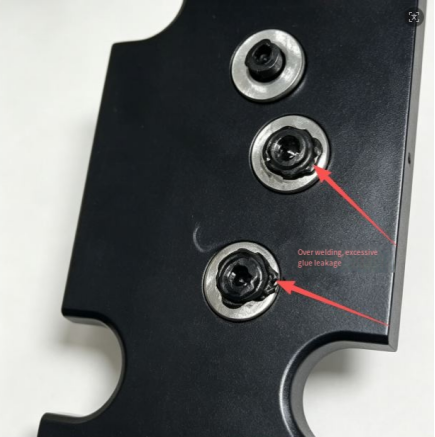
3. Hiện tượng nhấp nháy và tràn quá mức
Triệu chứng
Một vòng gờ nhựa thừa bị ép ra dọc theo cả hai bên đường hàn. Điều này làm hỏng vẻ ngoài và phải được cắt bỏ bằng tay sau đó, làm tăng chi phí.
Nguyên nhân
- Áp suất hàn quá cao, hoặc độ sâu nén (hành trình xuống) được thiết lập quá sâu.
- Vật liệu này dễ chảy nên nhựa nóng chảy dễ dàng được ép ra ngoài.
- Khe hở giữa phần vỏ trên và phần vỏ dưới quá lớn, tạo ra "đường thoát" cho vật liệu nóng chảy.
- Mặt tiếp xúc của còi không phẳng, tạo ra áp suất cục bộ quá mức.
Giải pháp
- Giảm áp suất hàn và giảm cài đặt độ sâu sụp đổ.
- Tối ưu hóa quá trình ép phun sản phẩm để thu hẹp khe hở giữa vỏ và các bộ phận.
- Bảo dưỡng và mài lại đầu tiếp xúc để giữ cho bề mặt tiếp xúc luôn phẳng.
- Đối với các loại nhựa dễ chảy (như PP), hãy giảm biên độ để giảm lượng nhựa nóng chảy bị ép ra ngoài.
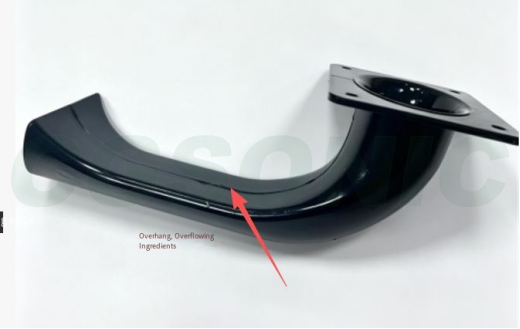
4. Biến dạng và cong vênh sản phẩm
Triệu chứng
Sau khi hàn, vỏ bị uốn cong hoặc phồng lên và các chi tiết khớp nối bị biến dạng, làm lệch cụm lắp ráp phía sau — đôi khi đến mức các khớp nối không còn khớp với nhau nữa.
Nguyên nhân
- Áp suất kẹp cao kèm theo ứng suất nhiệt tập trung cục bộ.
- Giá đỡ không đủ chắc chắn; các khu vực không được hỗ trợ của chi tiết bị sụp đổ dưới áp lực.
- Độ dày thành không đồng đều trong chính chi tiết, gây ra hiện tượng co ngót do làm nguội không nhất quán.
- Áp suất được giải phóng trước khi thời gian làm nguội (giữ nhiệt) đủ, trong khi nhựa chưa đông cứng.
Giải pháp
- Giảm áp lực kẹp khi hàn
- Tối ưu hóa giá đỡ/khung để đảm bảo sản phẩm được hỗ trợ toàn diện từ phía sau và loại bỏ các khu vực không được hỗ trợ.
- Cải thiện độ đồng đều về độ dày thành trong thiết kế sản phẩm càng nhiều càng tốt.
- Kéo dài thời gian giữ/làm nguội; chỉ thả áp lực và mở dụng cụ sau khi nhựa đã nguội và đông cứng.
5. Các vết nứt và tách rời
Triệu chứng
Các vết nứt xuất hiện gần đường hàn, ở các phần thành mỏng hoặc ở các góc. Chúng phổ biến hơn ở các vật liệu giòn (ABS, PC) — đặc biệt là PC.
Nguyên nhân
- Năng lượng siêu âm quá mức; tác động rung động tần số cao thực sự "làm rung" vật liệu đến mức vỡ vụn.
- Chiếc loa ấn trực tiếp vào một vùng thành mỏng, làm tập trung ứng suất.
- Ứng suất bên trong cao trong chi tiết được đúc; nhiệt độ hàn kích hoạt quá trình giải phóng ứng suất.
- Sự tập trung ứng suất tại các góc nhọn của chi tiết
Giải pháp
- Giảm biên độ và tổng năng lượng hàn để giảm thiểu tác động.
- Thay đổi vị trí tiếp xúc của còi để tránh các khu vực thành mỏng.
- Ủ nhiệt trước các chi tiết đã được đúc để giảm ứng suất bên trong.
- Làm tròn các góc nhọn trong cấu trúc sản phẩm để loại bỏ các điểm tập trung ứng suất.
6. Sai lệch và không khớp mối hàn
Triệu chứng
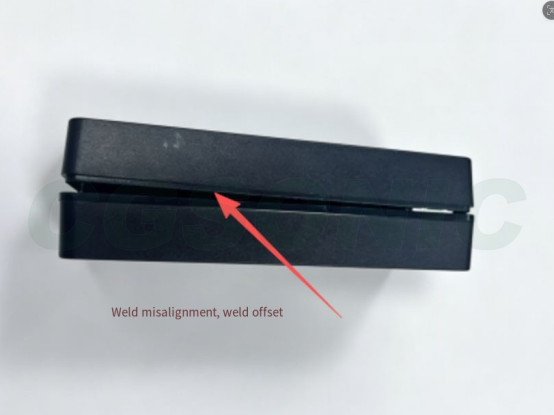
Mối nối giữa phần vỏ trên và phần vỏ dưới có một bậc lớn và độ cao không đồng đều — một khuyết điểm về mặt thẩm mỹ, trong trường hợp nghiêm trọng cũng có thể ảnh hưởng đến khả năng làm kín.
Nguyên nhân
- Độ chính xác của thiết bị định vị kém
- Khe hở lớn trong khuôn ép phun của sản phẩm
- Còi không được lắp đặt theo chiều dọc mà có độ lệch sang một bên.
- Chi tiết này chịu lực ngang trong quá trình kẹp.
Giải pháp
- Hiệu chỉnh và bảo dưỡng lại thiết bị định vị để cải thiện độ chính xác định vị.
- Cải tiến khuôn ép phun để thu hẹp khe hở giữa vỏ và các bộ phận.
- Điều chỉnh vị trí lắp đặt còi để đảm bảo thẳng đứng và loại bỏ độ lệch ngang.
- Điều chỉnh đồ gá sao cho chi tiết không bao giờ bị đặt nằm ngang trong quá trình hàn.
7. Vết lõm và vết hằn (Dấu vết do áp lực bề mặt)
Triệu chứng
Vết xước hoặc vết lõm được tạo ra trên bề mặt ngoài của bộ phận do còi gây ra, làm hỏng vẻ ngoài. Đối với các bộ phận trang trí (điều khiển từ xa, tấm loa, v.v.), đây thường là một lỗi nghiêm trọng không thể khắc phục.
Nguyên nhân
- Áp suất hàn quá cao
- Biên độ truyền qua bề mặt mỹ phẩm
- Độ cứng hoặc kết cấu bề mặt của sừng không phù hợp.
- Không có điểm tựa phía sau bộ phận đó, nên nó bị lún xuống dưới áp lực.
Giải pháp
- Giảm áp suất hàn
- Thêm một lớp màng đệm bảo vệ giữa sừng và bề mặt trang trí; tối ưu hóa kết cấu bề mặt của sừng.
- Thêm giá đỡ phía sau chắc chắn cho đồ gá để giữ cho chi tiết không bị lún xuống dưới áp lực.
- Giảm biên độ để hạn chế rung động lan đến bề mặt mỹ phẩm.
8. Bong bóng và độ xốp
Triệu chứng
Các bọt khí xuất hiện bên trong đường hàn — có thể nhìn thấy rõ bằng mắt thường ở những phần trong suốt — làm giảm độ bền và ảnh hưởng đến khả năng làm kín.
Nguyên nhân
- Nhựa có độ ẩm cao; nó bốc hơi trong quá trình hàn và bị kẹt lại trong đường hàn.
- Khí bên trong vật liệu nóng chảy không thể thoát ra ngoài.
- Hàn quá nhanh; nhựa nóng chảy bịt kín quá sớm và giữ lại không khí.
Giải pháp
- Làm khô hoàn toàn nhựa để loại bỏ hơi ẩm.
- Giảm tốc độ hàn xuống mức thích hợp để khí có thời gian thoát ra ngoài.
- Điều chỉnh các thông số áp suất sao cho chất nóng chảy được nén hoàn toàn và khí bên trong được đẩy ra khỏi đường hàn.
9. Khả năng làm kín kém (Rò rỉ nước và không khí)
Triệu chứng
Độ bền kéo đạt yêu cầu, nhưng chi tiết này không vượt qua được các bài kiểm tra rò rỉ khí hoặc ngâm nước. Thường gặp trong các vỏ chống thấm nước, cảm biến ô tô, các bộ phận làm mát bằng chất lỏng và các sản phẩm quan trọng khác về khả năng làm kín.
Nguyên nhân
- Mối hàn nguội: sự nóng chảy không liên tục ở một số chỗ, để lại các khe hở trong đường hàn, tạo thành các khoảng trống.
- Dầu hoặc bụi trên các bề mặt tiếp xúc làm ô nhiễm giao diện hàn.
- Các bộ phận dẫn nhiệt bị hư hỏng hoặc thiết kế kém — không đủ chất nóng chảy để lấp đầy đường dẫn hàn kín.
- Các thông số hàn biến động; nhiệt độ nóng chảy khác nhau giữa các chi tiết.
Giải pháp
- Trước tiên hãy khắc phục sự cố hàn nguội (xem Phần 1) và tinh chỉnh các thông số hàn sao cho đường hàn liền mạch hoàn toàn xung quanh.
- Làm sạch các bề mặt tiếp xúc của chi tiết trước khi hàn để loại bỏ dầu mỡ và bụi bẩn.
- Kiểm tra các bộ phận điều khiển năng lượng; nếu bị hư hỏng, hãy sửa đổi cấu trúc sản phẩm.
- Ổn định áp suất và điện áp của thiết bị để giảm thiểu sự dao động thông số, và tiến hành kiểm tra rò rỉ ngẫu nhiên trên đường ống.
10. Chất lượng hàn không đồng nhất
Triệu chứng
Trong cùng một lô sản xuất, một số chi tiết hàn tốt, số khác lại bị hàn nguội; tỷ lệ lỗi dao động rất lớn, và các thông số được điều chỉnh hôm nay có thể lại sai vào ngày mai.
Nguyên nhân
- Điện áp nguồn xưởng dao động
- Áp suất khí nén không ổn định
- Sự hao mòn của loa và sự dịch chuyển tần số cộng hưởng
- Sự khác biệt giữa các lô sản phẩm đúc (hàm lượng ẩm, kích thước, ứng suất bên trong)
- Khoảng cách định vị thiết bị không nhất quán
Giải pháp
- Lắp đặt thiết bị có bộ ổn định điện áp và ổn định áp suất khí cung cấp.
- Kiểm tra độ cộng hưởng của còi thường xuyên; sửa chữa hoặc thay thế còi bị mòn kịp thời.
- Kiểm soát các chi tiết đúc đầu vào và tiêu chuẩn hóa quy trình đúc để giảm thiểu sự khác biệt giữa các lô sản phẩm.
- Cải tiến hệ thống gá kẹp để đảm bảo mọi chi tiết đều được giữ với cùng một khoảng hở định vị.
11. Tiếng kêu lạch cạch sau khi hàn
Triệu chứng
Khi lắc sản phẩm hoàn thiện, sẽ phát ra tiếng lạch cạch nhỏ từ bên trong. Hiện tượng này thường gặp ở các sản phẩm có khoang kín (điều khiển từ xa, vỏ cảm biến).
Nguyên nhân
- Mảnh vụn nhựa do hàn thừa còn sót lại bên trong khoang.
- Đèn flash bị gãy và rơi vào sản phẩm.
Giải pháp
- Tối ưu hóa các thông số để tránh hàn quá mức và cắt vụn tại nguồn.
- Cải thiện thiết kế đường hàn để phần nhựa thừa không bị vỡ và rơi vào khoang rỗng.
- Thêm bước làm sạch bằng khí nén sau khi hàn để loại bỏ mảnh vụn khỏi khoang hàn.
- Kiểm soát hiện tượng nhấp nháy và tràn sáng; thêm bước cắt tỉa nếu cần thiết.
Lộ trình khắc phục sự cố nhanh
Khi gặp sự cố hàn, đừng tùy tiện điều chỉnh các thông số. Hãy khắc phục sự cố theo thứ tự dưới đây — nó bao gồm 90% các vấn đề:
① Sấy khô vật liệu → ② Khe hở lắp ráp sản phẩm → ③ Tình trạng còi/phụ kiện → ④ Ba thông số chính: áp suất, thời gian, biên độ
Trước tiên hãy xác nhận tình trạng vật liệu (độ ẩm, lô hàng), sau đó kiểm tra dung sai lắp ghép của chi tiết, tiếp theo kiểm tra còi và đồ gá xem có bị mòn hoặc lệch không — và chỉ sau đó mới bắt đầu điều chỉnh các thông số. Nếu làm ngược lại, bạn thường sẽ mất thời gian đi sai hướng.
Câu hỏi thường gặp (FAQ)
Hỏi: Làm thế nào để khắc phục hiện tượng hàn nguội (hàn giả) trong hàn siêu âm?
A: Trước tiên hãy kiểm tra xem ba thông số chính — áp suất, thời gian hàn và biên độ — có được đặt quá thấp hay không; sau đó kiểm tra xem đầu hàn/đồ gá có bị mòn hoặc chi tiết có bị lệch hay không. Nhựa quá ẩm cũng gây ra hiện tượng hàn nguội, vì vậy hãy làm khô vật liệu trước khi hàn. Nếu các bộ phận dẫn hướng năng lượng quá nhỏ, cần phải thay đổi cấu trúc sản phẩm để mở rộng chúng.
Hỏi: Tại sao các mối hàn siêu âm lại chuyển sang màu trắng hoặc bị cháy?
A: Đó là hiện tượng hàn quá mức điển hình. Nguyên nhân là do thời gian hàn, biên độ hoặc áp suất quá cao, hoặc thời gian giữ sóng siêu âm quá lâu khiến nhiệt độ tích tụ. Cách khắc phục là giảm thời gian hàn, giảm biên độ, giảm áp suất và rút ngắn thời gian giữ. Các sản phẩm thành mỏng cần đặc biệt cẩn thận với lượng năng lượng đầu vào.
Hỏi: Tôi nên làm gì nếu chi tiết bị biến dạng hoặc cong vênh sau khi hàn siêu âm?
A: Giảm áp lực kẹp hàn và tối ưu hóa đồ gá để đảm bảo chi tiết được hỗ trợ đầy đủ; kéo dài thời gian giữ/làm nguội và chỉ nhả áp lực sau khi nhựa đã nguội và đông cứng. Độ dày thành không đồng đều của chính chi tiết cũng làm trầm trọng thêm hiện tượng biến dạng và cần được cải thiện ngay từ giai đoạn thiết kế.
Hỏi: Sự khác biệt giữa ABS và PC trong hàn siêu âm là gì?
A: ABS là vật liệu vô định hình có khả năng hàn siêu âm tuyệt vời và dễ dàng nóng chảy. PC cũng là vật liệu vô định hình nhưng có điểm nóng chảy cao hơn và độ cứng lớn hơn, do đó cần biên độ và năng lượng cao hơn; nó cũng nhạy cảm với ứng suất bên trong — nên ủ nhiệt trước khi hàn, nếu không sẽ dễ xuất hiện vết nứt.
Hỏi: Làm thế nào để khắc phục sự cố hàn siêu âm lúc được lúc không, không ổn định?
A: Khắc phục sự cố theo thứ tự sau: 1) Biến động điện áp nguồn — lắp đặt bộ ổn định điện áp; 2) Áp suất khí cung cấp có ổn định không; 3) Độ mòn của còi và sự thay đổi cộng hưởng — kiểm tra thường xuyên; 4) Sự khác biệt giữa các lô sản phẩm đúc — chuẩn hóa quy trình; 5) Khe hở định vị của đồ gá có nhất quán không.