














Hướng dẫn đầy đủ về cài đặt thông số hàn siêu âm: Giải thích 14 thông số quan trọng (Phiên bản thực tiễn dành cho kỹ sư)
Hướng dẫn đầy đủ về cài đặt thông số hàn siêu âm: Giải thích 14 thông số quan trọng (Phiên bản thực tiễn dành cho kỹ sư)
Bài viết này được biên soạn bởi Li Yong, kỹ sư quy trình hàn siêu âm tại Công ty TNHH Thiết bị Siêu âm Thông minh Thâm Quyến Chengguan, người có 22 năm kinh nghiệm trong việc gỡ lỗi dây chuyền sản xuất và nâng cao năng suất, đã thực hiện hơn 10.000 dự án hàn, bao gồm việc hàn hơn 100.000 sản phẩm. Nội dung bài viết này dựa trên các trường hợp thực tế trên dây chuyền sản xuất và việc xác minh thông số.
Mục lục
- Áp lực hàn
- Thời gian chờ 1 (thời gian chờ khởi động)
- Thời gian hàn
- Thời gian giữ áp suất (thời gian đóng rắn)
- biên độ
- Lựa chọn chế độ hàn (thời gian/năng lượng/độ sâu)
- tốc độ giảm
- bộ đệm giảm dần của máy
- Áp suất kích hoạt
- Thời gian trễ hai (thời gian trễ áp suất trước)
- Thời gian rung thứ cấp (để làm sạch đầu hàn)
- Điều chỉnh tinh hành trình máy
- Hiệu chuẩn cấp máy
- Tổng hành trình máy
- Bảng tham khảo nhanh 14 thông số
- Cây quyết định điều chỉnh tham số
- Câu hỏi thường gặp (FAQ)
I. Áp suất hàn
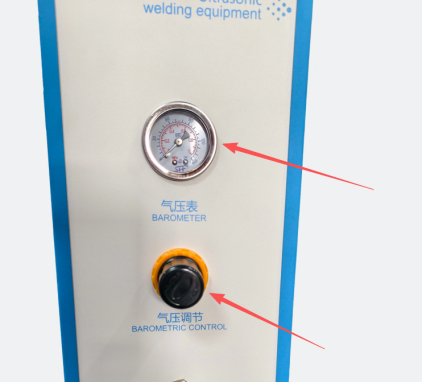
tác dụng
Áp suất hàn là yếu tố cơ bản trong liên kết nhựa, quyết định độ kín của tiếp xúc giữa đầu hàn và sản phẩm, và ảnh hưởng trực tiếp đến việc năng lượng rung động có thể được truyền hiệu quả đến mối hàn hay không.
Ảnh hưởng
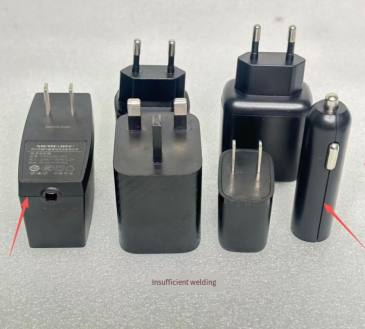
- Áp suất không đủ Phần trên và phần dưới của sản phẩm không khớp chặt với nhau, dẫn đến việc truyền năng lượng rung động kém và dễ xảy ra hiện tượng hàn không hoàn chỉnh và độ bền mối hàn không đủ.
- Áp suất quá cao Nhựa bị ép mạnh, dẫn đến hiện tượng hàn quá mức, tạo bavia, gây hư hỏng và biến dạng sản phẩm.
gợi ý
- Áp suất trung bình được ưu tiên cho các chi tiết nhựa thông thường; nên giảm áp suất thích hợp cho các chi tiết thành mỏng và các chi tiết bên ngoài; và có thể tăng áp suất thích hợp cho các vật liệu cứng.
Trình tự gỡ lỗi: Tăng dần áp suất từ thấp lên cao cho đến khi tìm được áp suất cho phép sản phẩm khớp chặt. Không nên theo đuổi quan điểm "càng chặt càng tốt".
II. Thời gian trì hoãn 1 (Chờ khởi động)
tác dụng
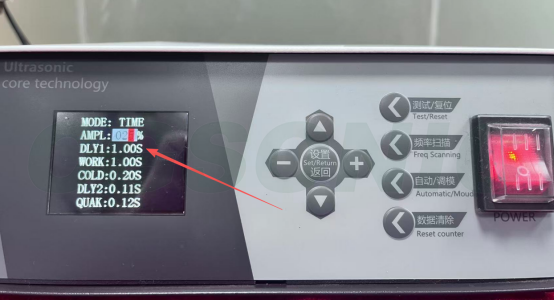
Khoảng thời gian chờ từ lúc nhấn nút khởi động đến khi đầu hàn bắt đầu hạ xuống và phát ra sóng siêu âm cho phép người vận hành có thời gian xác nhận rằng sản phẩm đã được đặt đúng vị trí.
Ảnh hưởng
- Thời gian trì hoãn quá ngắn Nếu sản phẩm được khởi động trước khi đặt đúng vị trí, có thể gây kẹp tay hoặc làm sản phẩm dịch chuyển, dẫn đến nguy cơ mất an toàn.
- Sự chậm trễ quá mức Giảm thời gian chu kỳ sản xuất và ảnh hưởng đến hiệu quả năng lực sản xuất.
gợi ý
- Đối với các mẫu có hai nút điều khiển, bộ hẹn giờ sẽ chỉ bắt đầu khi cả hai tay được nhấn đồng thời để đảm bảo an toàn khi vận hành.
- Đối với các sản phẩm tiêu chuẩn, hãy đặt thời gian là 0,1-0,5 giây; đối với các sản phẩm yêu cầu đặt và định vị thủ công, hãy kéo dài thời gian lên 0,5-1,0 giây.
III. Thời gian hàn
tác dụng
Thời gian phát xung siêu âm quyết định lượng nhựa bị nóng chảy. Thời gian hàn là thông số mà người mới bắt đầu quan tâm nhất, nhưng cũng là thông số thường bị điều chỉnh sai nhất.
Ảnh hưởng
- Thời gian quá ngắn : Quá trình nóng chảy nhựa không đủ, hàn không hoàn chỉnh và mối hàn kém chất lượng.
- Quá dài Việc cung cấp quá nhiều năng lượng dẫn đến nhựa bị nóng chảy quá mức, gây ra hiện tượng cháy xém, tạo ra bavia quá mức và biến dạng sản phẩm.
gợi ý
- Thời gian hàn đối với các chi tiết nhỏ và mỏng thường là 1-0,4 giây ; đối với các bộ phận vừa và lớn, nó là 0,4-1,2 giây và có thể được điều chỉnh tinh tế theo hiệu quả hàn thực tế.
- Hãy bắt đầu với thời gian ngắn và tăng dần; đừng đặt thời gian dài ngay từ đầu. Nếu bạn nhận thấy hiện tượng cháy khét hoặc quá nhiều gờ sắc, hãy điều chỉnh lại ngay lập tức.
- Đối với lần hàn thử đầu tiên của một mẫu mới hoặc vật liệu mới, nên bắt đầu từ 0,2 giây và thử nghiệm trong 0,1 giây mỗi lần, ghi lại hình dạng và độ bền.
IV. Thời gian giữ áp suất (thời gian đông cứng)
tác dụng
Sau khi quá trình xử lý siêu âm kết thúc, tiếp tục ấn sản phẩm xuống để cho nhựa nóng chảy nguội và đông cứng. Thời gian giữ không đủ là nguyên nhân phổ biến gây ra hiện tượng nứt mối hàn và đàn hồi ngược.
Ảnh hưởng
- Thời gian giữ quá ngắn Nếu mở khuôn trước khi nhựa nguội hẳn, mối hàn dễ bị đàn hồi trở lại, nứt vỡ và lệch vị trí.
- Thời gian giữ áp suất quá mức Làm chậm chu kỳ sản xuất và giảm hiệu quả sản xuất.
gợi ý
- Đối với các sản phẩm tiêu chuẩn, áp suất giữ thời gian là 0,2-0,8 giây Đối với các sản phẩm có yêu cầu về độ kín cao, thời gian giữ áp suất cần được kéo dài một cách thích hợp (ví dụ như vỏ chống thấm nước).
- Vật liệu có điểm nóng chảy càng cao và mối hàn càng dày thì thời gian giữ áp suất càng phải lâu hơn.
V. Biên độ
tác dụng
Biên độ dao động của đầu hàn quyết định lượng năng lượng truyền đến sản phẩm trên mỗi đơn vị thời gian. Biên độ, cùng với thời gian hàn và áp suất, tạo thành "ba yếu tố của năng lượng".
Ảnh hưởng
- Biên độ thấp : Năng lượng không đủ, mối hàn yếu và mối nối hàn kém chất lượng.
- Biên độ quá mức Lực tác động quá mạnh, dễ gây cháy vật liệu và làm nứt các bộ phận thành mỏng của sản phẩm.
gợi ý
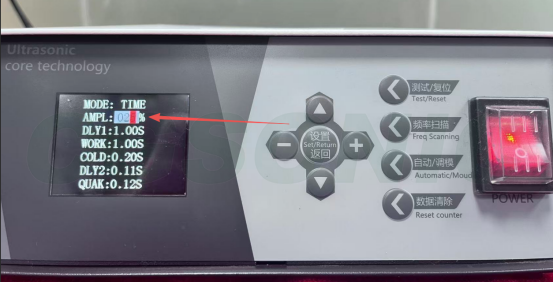
- Các loại nhựa cứng (PC, ABS) yêu cầu biên độ cao hơn ( 60%-80% ); các loại vải PP, PE mềm và vải không dệt sử dụng biên độ thấp hơn ( 30%-50% ).
- Trước tiên, hãy sử dụng mức cài đặt trung bình của thiết bị (thường là 50%), và điều chỉnh tăng hoặc giảm nếu cần thiết. Không nên điều chỉnh lên mức tối đa ngay lập tức.
- Biên độ quá lớn cũng có thể đẩy nhanh quá trình mài mòn và sinh nhiệt của đầu hàn, do đó cần theo dõi nhiệt độ của đầu hàn trong quá trình sử dụng lâu dài.
VI. Lựa chọn chế độ hàn (Thời gian/Năng lượng/Độ sâu)
tác dụng
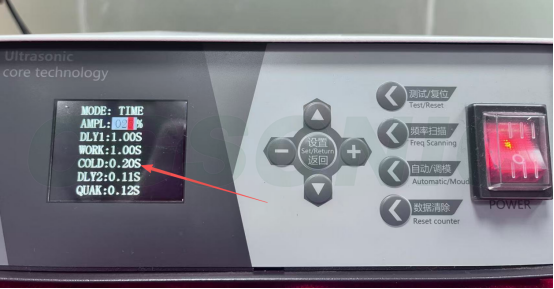
Máy hàn siêu âm chính xác cung cấp ba chế độ hoạt động, được phân biệt bởi "tiêu chí đầu ra" của chúng:
- Chế độ thời gian Phát ra sóng siêu âm theo các khoảng thời gian cố định (được điều khiển bằng "giây").
- Chế độ năng lượng : Cung cấp tổng năng lượng để bù đắp sự dao động điện áp (được điều khiển bằng "Joule").
- Chế độ chiều sâu Được điều khiển bởi độ sâu của đầu hàn khi ấn xuống (tính bằng milimét).
Các trường hợp áp dụng
- Chế độ thời gian Kích thước sản phẩm ổn định và chất liệu đồng nhất tốt, là phương pháp được sử dụng phổ biến nhất và là lựa chọn hàng đầu cho người mới bắt đầu gỡ lỗi.
- Chế độ năng lượng Sản phẩm này được khuyến nghị sử dụng trong sản xuất hàng loạt, nơi yêu cầu chất lượng ổn định và trong các xưởng có điện áp nguồn không ổn định.
- Chế độ sâu : Các trường hợp có yêu cầu nghiêm ngặt về chiều cao tổng thể của sản phẩm và lượng vật liệu thừa ra bên ngoài (chẳng hạn như thiết bị điện tử chính xác và thiết bị y tế).
gợi ý
Người mới bắt đầu nên sử dụng chế độ thời gian để gỡ lỗi trước, sau đó chuyển sang chế độ năng lượng hoặc độ sâu sau khi đã quen thuộc; các mẫu tiêu chuẩn chỉ hỗ trợ chế độ thời gian, vui lòng liên hệ với nhà cung cấp thiết bị để biết thêm thông tin về các mẫu cao cấp.
VII. Tốc độ hạ cánh
tác dụng
Tốc độ chuyển động đi xuống củacòi. Tốc độ hạ xuống ảnh hưởng trực tiếp đến lực tác động tại thời điểm đầu hàn tiếp xúc với sản phẩm.
Ảnh hưởng
- Tốc độ hạ cánh quá nhanh Đầu hàn va chạm vào sản phẩm, và lực va chạm khiến sản phẩm bị dịch chuyển, nứt hoặc lệch vị trí.
- Tốc độ suy giảm quá chậm. Điều này kéo dài toàn bộ chu trình sản xuất và làm giảm năng lực sản xuất.
gợi ý
- Đối với các bộ phận được chế tạo chính xác hoặc dễ vỡ, tốc độ hạ xuống cần được giảm xuống; đối với các bộ phận kết cấu thông thường, tốc độ có thể được tăng lên một cách thích hợp.
Nên bắt đầu bằng một mối hàn thử nghiệm ở tốc độ 50% và điều chỉnh cho phù hợp dựa trên phản hồi về hình thức và độ bền của sản phẩm.
8. Bộ đệm giảm tốc máy
tác dụng
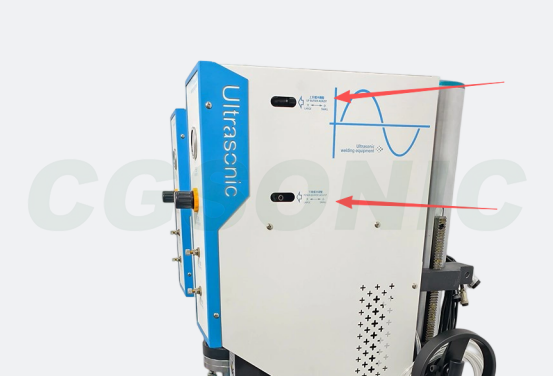
Việc điều chỉnh gia tốc giảm dần của xi lanh khi đầu hàn hạ xuống và tiếp cận sản phẩm được thực hiện thông qua các van điều chỉnh giảm chấn ở cả hai đầu xi lanh, giúp giảm tác động khi đầu hàn tiếp xúc với sản phẩm.
Ảnh hưởng
- Đệm lót không đủ Tác động tốc độ cao của đầu hàn lên sản phẩm gây ra hiện tượng biến dạng, nứt hoặc lệch vị trí sản phẩm, và dễ tạo ra các vết lõm trên các bộ phận có vẻ ngoài không hoàn hảo.
- Bộ đệm quá mức Tốc độ giảm giá thành quá chậm, kéo dài chu kỳ sản xuất và làm giảm năng lực sản xuất.
gợi ý
- Việc điều chỉnh bộ giảm chấn thường được thực hiện trên các van điều chỉnh bộ giảm chấn ở cả hai đầu xi lanh; điều chỉnh theo chiều kim đồng hồ sẽ tăng khả năng giảm chấn, và điều chỉnh ngược chiều kim đồng hồ sẽ làm giảm khả năng giảm chấn.
- Tăng kích thước vùng đệm cho các bộ phận bên ngoài, các bộ phận chính xác và các bộ phận dễ vỡ; giảm kích thước vùng đệm một cách thích hợp cho các bộ phận kết cấu thông thường để cải thiện thời gian chu kỳ.
- Thời gian đệm và tốc độ giảm độ cao là hai thông số hoạt động cùng nhau; việc điều chỉnh riêng lẻ một trong hai thông số đó chỉ có tác dụng hạn chế.
9. Áp suất kích hoạt
tác dụng
Sóng siêu âm chỉ được phát ra sau khi đầu hàn đạt đến áp suất đã cài đặt khi tiếp xúc với sản phẩm. Áp suất kích hoạt tương đương với "công tắc xác nhận độ khít".
Ảnh hưởng
- Áp suất cò súng quá cao Việc kích thích siêu âm được bắt đầu trước khi áp suất được nén hoàn toàn, gây ra hiện tượng trượt do rung động và làm giảm chất lượng mối hàn.
- Áp lực kích hoạt quá thấp Nó bắt đầu rung trước khi liên kết hoàn toàn, dẫn đến mối hàn không ổn định.
gợi ý
- Áp suất kích hoạt nên thấp hơn một chút so với áp suất hàn thực tế để đảm bảo sản phẩm được liên kết hoàn toàn trước khi bắt đầu xử lý bằng sóng siêu âm.
- Chỉ những mẫu cao cấp (như...) cái Dòng HS và dòng P3) hỗ trợ chức năng kích hoạt bằng áp suất; các mẫu thông thường không có tùy chọn này.
10. Thời gian trễ thứ hai (Thời gian trễ tải trước)
tác dụng
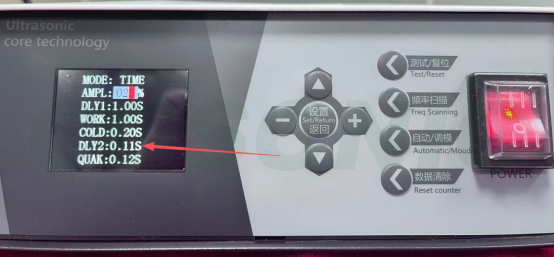
Khoảng thời gian trễ giữa lúc đầu hàn hạ xuống và tiếp xúc với sản phẩm và lúc bắt đầu phát sóng siêu âm cho phép sản phẩm bám dính hoàn toàn và ổn định dưới áp lực trước khi bắt đầu rung; điều này còn được gọi là độ trễ áp suất trước.
Ảnh hưởng
- Thời gian trì hoãn quá ngắn Sản phẩm bắt đầu rung lắc trước khi liên kết hoàn toàn, gây ra hiện tượng trượt, hàn kém và mối hàn không ổn định.
- Trì hoãn quá mức Chu kỳ sản xuất trở nên dài hơn, và áp lực liên tục có thể gây biến dạng hoặc hư hỏng sản phẩm.
gợi ý
- Đối với các sản phẩm thông thường, Thời gian nên là 0,05-0,2 giây. Đối với các mặt hàng hoặc sản phẩm lớn cần ép và dán trước, thời gian nên được kéo dài một cách thích hợp. 2-0,5 giây .
- Sử dụng kết hợp với lực nhấn cò để đảm bảo sản phẩm khớp đúng cách trước khi kích hoạt đầu ra siêu âm.
- Thời gian trễ 1 so với thời gian trễ 2 Một là khoảng thời gian chờ từ lúc "nhấn nút đến khi sản phẩm hạ xuống" (để bảo vệ người vận hành), và hai là khoảng thời gian chờ từ lúc "tiếp xúc với sản phẩm đến khi bắt đầu rung" (để đảm bảo sản phẩm khớp đúng cách).
11. Thời gian rung lần thứ hai (làm sạch đầu hàn)
tác dụng
Sau khi quá trình hàn hoàn tất và áp suất được duy trì, sóng siêu âm sẽ được phát ra một lần nữa trong thời gian ngắn để rung lắc sản phẩm hoặc xỉ hàn bám vào đầu hàn, ngăn đầu hàn dính vào vật liệu và ảnh hưởng đến chu kỳ tiếp theo. Một số mẫu máy gọi đây là "rung lắc tách khuôn" hoặc "thời gian làm sạch đầu hàn".
Ảnh hưởng
- Thời gian quá ngắn Xỉ hàn hoặc sản phẩm hàn dính vào đầu hàn, ảnh hưởng đến vị trí và chất lượng mối hàn của lần hàn tiếp theo.
- Thời gian quá mức : Lãng phí năng lượng, có thể làm nhiệt độ đầu hàn tăng quá cao và đẩy nhanh quá trình mài mòn đầu hàn.
gợi ý
- Các vật liệu dễ bám dính (như PP và PE) cần thêm bước lắc và thả rơi thứ hai; nhựa cứng nói chung không dễ bám dính.
- Cài đặt mặc định là 05-0,2 giây ; kéo dài thời gian thích hợp cho các vật liệu dễ dính; đối với các sản phẩm chống dính, hãy đặt về 0 để tắt chức năng này.
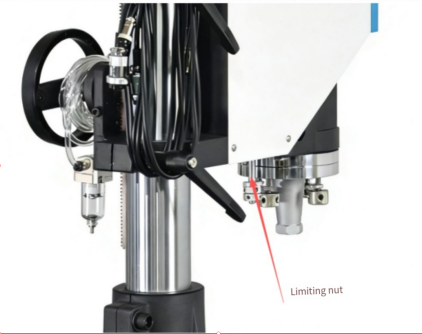
12. Tinh chỉnh hành trình máy
tác dụng
Việc điều chỉnh tinh vi hành trình thẳng đứng của đầu hàn được sử dụng để kiểm soát chính xác vị trí tiếp xúc và độ sâu hàn giữa điểm thấp nhất của đầu hàn và bề mặt sản phẩm. Điều này thường được thực hiện thông qua các vít giới hạn hoặc núm điều chỉnh thang đo.
Ảnh hưởng
- Đột quỵ quá mức Đầu hàn bị ấn xuống quá sâu, dẫn đến hàn quá mức, tạo bavia, gây hư hỏng và biến dạng sản phẩm.
- Đột quỵ không đủ Đầu hàn không tiếp xúc tốt hoặc áp lực không đủ, dẫn đến mối hàn không hoàn chỉnh và độ bền mối hàn không đạt yêu cầu.
gợi ý
- Trước tiên, hãy điều chỉnh tổng thể đường vẽ một cách thô sơ, sau đó sử dụng các điều chỉnh tinh để định vị chính xác.
- Mỗi lần điều chỉnh không được vượt quá 1mm Trong quá trình điều chỉnh, cần tiến hành các mối hàn thử nghiệm và xác nhận kết quả bằng cách kết hợp kiểm tra hình thức và độ bền.
- Sau khi thay đổi sản phẩm hoặc đầu hàn, cần phải hiệu chỉnh lại quá trình tinh chỉnh hành trình.
13. Hiệu chỉnh độ cân bằng máy móc
tác dụng
Việc căn chỉnh độ song song giữa bề mặt làm việc của đầu hàn và bề mặt làm việc của khuôn/đồ gá phía dưới đảm bảo áp lực hàn được phân bố đều khắp mối hàn, đây là cơ sở để đảm bảo chất lượng hàn nhất quán.
Ảnh hưởng
- Độ lệch ngang Một bên mối hàn bị hàn quá mức trong khi bên kia bị hàn chưa đủ, dẫn đến độ bền mối hàn không đồng đều và sản phẩm dễ bị biến dạng.
gợi ý
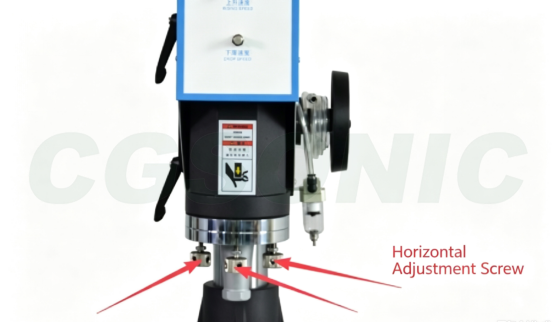
- Việc căn chỉnh theo phương ngang thường được thực hiện bằng cách điều chỉnh các vít cân bằng trên giá đỡ đầu hàn.
- Cần phải hiệu chỉnh lại thước đo độ phẳng sau khi thay đầu hàn, thay khuôn đáy hoặc di chuyển máy.
- Có thể kiểm tra sự phân bố áp suất bằng cách sử dụng giấy nhạy áp hoặc Dùng giấy bạc để xác nhận trạng thái nằm ngang.
- Việc cân bằng phải được thực hiện sau mỗi lần thay đầu hàn hoặc khuôn; trong quá trình sản xuất, độ cân bằng cần được kiểm tra thường xuyên (hàng tuần hoặc hàng tháng), và mọi sai lệch cần được điều chỉnh kịp thời.
XIV. Tổng hành trình máy
tác dụng
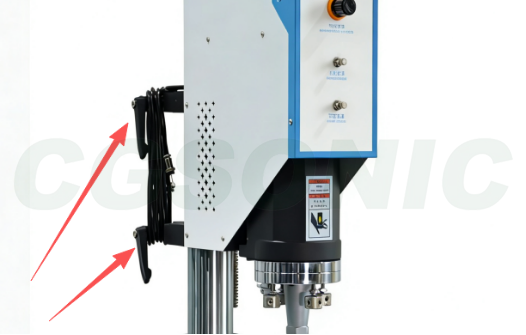
Bộ điều khiển này kiểm soát toàn bộ phạm vi chuyển động của thân máy khi nâng lên hoặc hạ xuống, được sử dụng để điều chỉnh khoảng cách ban đầu và áp lực hướng xuống tối đa giữa đầu hàn và sản phẩm, cũng như để xác định phạm vi chiều cao sản phẩm có thể điều chỉnh.
Ảnh hưởng
- Tổng số đột quỵ quá mức Đầu hàn hạ xuống quá thấp, làm tăng thời gian chu kỳ và có khả năng vượt quá phạm vi hành trình hiệu quả của xi lanh.
- Tổng số lần đột quỵ không đủ Đầu hàn không tiếp xúc được với sản phẩm, hoặc độ sâu hàn không đủ, dẫn đến mối hàn nguội.
gợi ý
- Khi chuyển sang sử dụng các sản phẩm có chiều cao khác nhau, cần phải thiết lập lại tổng hành trình.
- Đầu hàn được điều chỉnh theo chiều cao của sản phẩm để đảm bảo sản phẩm có thể dễ dàng được nhấc lên và đặt xuống khi ở điểm cao nhất, và quá trình hàn có thể hoàn tất khi sản phẩm ở điểm thấp nhất.
- Trước tiên, hãy điều chỉnh sơ bộ hành trình tổng thể, sau đó tinh chỉnh hành trình để định vị chính xác.
Bảng tham khảo nhanh 14 thông số
| Số seri | tham số | Phạm vi hợp lý | Tác động của sự điều chỉnh | Tác động của việc giảm |
| 1 | Áp lực hàn | Trung bình (tùy thuộc vào mẫu) | Hàn quá mức, hư hỏng do áp lực và biến dạng | Mối hàn kém, độ bền không đủ. |
| 2 | Thời gian trễ 1 | 0,1-0,5 giây | Năng lực sản xuất giảm | Ấn xuống, sản phẩm dịch chuyển |
| 3 | Thời gian hàn | 0,1-1,2 giây | Cháy, có gai, biến dạng | Mối hàn kém, độ bền không đủ. |
| 4 | Thời gian chờ | 0,2-0,8 giây | chậm lại | Nứt mối hàn và hiện tượng đàn hồi ngược |
| 5 | biên độ | 30%-80% | Vật liệu cháy, làm nứt các bức tường mỏng. | Mối hàn kém, độ kết dính yếu. |
| 6 | Chế độ hàn | Thời gian/Năng lượng/Chiều sâu | Hãy lựa chọn tùy theo tình huống. | |
| 7 | tốc độ giảm | 30%-70% | Sự dịch chuyển sản phẩm, vết nứt | chậm lại |
| 8 | Bộ đệm giảm | Vị trí van 1-3 vòng | chậm lại | Va đập, vết lõm |
| 9 | Áp suất kích hoạt | Áp suất thấp hơn một chút so với áp suất hàn. | Trượt, mối hàn nguội | Dao động sớm và sự bất ổn định |
| 10 | Thời gian trễ 2 | 0,05-0,5 giây | Nhịp độ chậm hơn, chấn thương do va đập | Trượt, mối hàn nguội |
| 11 | Rung lắc thứ cấp | 0,05-0,2 giây | Tăng nhiệt độ và mài mòn đầu hàn | Độ bám dính, độ lệch định vị |
| 12 | Một số điều chỉnh nhỏ về lịch trình | Bước 0,1mm | Hàn quá mức, hư hỏng do áp lực | Tiếp xúc kém, mối hàn kém |
| 13 | Hiệu chuẩn ngang | Kiểm tra giấy cảm ứng áp lực | Phải đồng phục | |
| 14 | Lịch trình tổng thể | Tùy thuộc vào chiều cao của sản phẩm. | Nhịp độ chậm hơn, di chuyển quá mức | Không biết hàn, mối hàn kém |
Cây quyết định điều chỉnh tham số
Khi phát hiện các bất thường trong quá trình hàn, việc kiểm tra theo thứ tự sau có thể giải quyết được 90% vấn đề:
① Sấy khô nguyên liệu thô (ABS/PC 80-100°C, 2-4 giờ) → ② Khe hở và định vị sản phẩm → ③ Tình trạng khuôn đầu/đáy hàn (mài mòn, cộng hưởng, độ phẳng) → ④ Ba thông số chính: áp suất, thời gian và biên độ → ⑤ Các thông số phụ như giữ áp suất, đệm và hành trình
Trước tiên, hãy loại trừ ba loại vấn đề chính sau: vật liệu, định vị và khuôn mẫu Trước khi điều chỉnh các thông số. Làm ngược lại thứ tự này sẽ lãng phí thời gian một cách không hiệu quả.
Các bước gỡ lỗi chung
- Trước tiên, hãy xác nhận rằng đầu hàn và bộ phận cố định khuôn đáy đã được lắp đặt đúng vị trí và vị trí đặt sản phẩm không bị lệch.
- Ban đầu, hãy đặt áp suất và biên độ ở mức trung bình, sau đó tăng dần thời gian hàn.
- Trước tiên, hãy kiểm tra hình thức bên ngoài: xem có vết cháy, gờ hoặc vết lõm nào không; sau đó tiến hành thử nghiệm độ bền bằng cách bẻ gãy để kiểm tra độ bền của mối hàn.
- Cường độ không đủ: Ưu tiên tăng nhẹ thời gian hoặc biên độ, và tránh điều chỉnh quá nhiều thông số cùng một lúc.
- Nếu vật liệu hàn bị cháy: hãy giảm thời gian, biên độ hoặc áp suất.
- Sau khi điều chỉnh các thông số cho phù hợp, hãy lưu công thức để sử dụng trong tương lai khi chuyển sang sản phẩm khác.
Những lỗi thường gặp khi gỡ lỗi
- Họ lập tức đặt thời gian và biên độ ở mức tối đa, gây hư hỏng trực tiếp cho sản phẩm.
- Việc chỉ kiểm tra hình thức bên ngoài của mối hàn mà không tiến hành thử nghiệm độ bền kéo sẽ dẫn đến việc phát hiện ra rất nhiều khu vực hàn kém chất lượng.
- Chỉ điều chỉnh thời gian mà bỏ qua sự phối hợp giữa áp suất, biên độ và khả năng giữ áp suất.
- Nguyên liệu đầu vào đã được thay đổi, nhưng các thông số cũ vẫn được sử dụng, dẫn đến lỗi trong từng lô hàng.
- Nếu không lưu công thức, bạn phải bắt đầu lại từ đầu mỗi khi thay đổi sản phẩm, điều này không hiệu quả và dễ xảy ra lỗi.
Câu hỏi thường gặp (FAQ)
Hỏi: Tôi nên bắt đầu điều chỉnh thông số hàn siêu âm từ thông số nào trước tiên?
A: Chúng tôi khuyên bạn nên tuân theo nguyên tắc "định vị trước, sau đó mới đến thông số". Trước tiên, hãy đảm bảo rằng đầu hàn và khuôn đáy đã được lắp đặt đúng vị trí và sản phẩm được định vị chính xác. Sau đó, đặt áp suất và biên độ ở mức trung bình, và tăng dần thời gian hàn. Đầu tiên, kiểm tra hình thức bên ngoài (không bị cháy, có gờ hoặc vết ép), sau đó thực hiện thử nghiệm bẻ gãy để kiểm tra độ bền. Việc đặt thời gian và biên độ ở mức tối đa ngay lập tức là một lỗi thường gặp của người mới bắt đầu và sẽ trực tiếp làm hỏng sản phẩm.
Hỏi: Thời gian hàn thích hợp là bao nhiêu?
A: Không có giá trị tuyệt đối; nó phụ thuộc vào độ dày thành, vật liệu và diện tích mối hàn của sản phẩm. Đối với các chi tiết nhỏ, mỏng, thời gian thường là 0,1-0,4 giây; đối với các chi tiết cỡ trung bình đến lớn, là 0,4-1,2 giây. Nguyên tắc điều chỉnh là bắt đầu với thời gian ngắn và tăng dần. Nếu xảy ra hiện tượng cháy hoặc bavia quá nhiều, hãy điều chỉnh lại ngay lập tức. Sai lầm phổ biến nhất mà người mới bắt đầu mắc phải là đặt thời gian trên 1,5 giây ngay lập tức, điều này sẽ làm cháy xuyên qua vật liệu.
Hỏi: Làm thế nào để điều chỉnh phần trăm biên độ?
A: Nhựa cứng (PC, ABS) cần biên độ cao hơn (60%-80%), trong khi nhựa mềm (PP, PE, vải không dệt) nên sử dụng biên độ thấp hơn (30%-50%). Nên bắt đầu với cài đặt trung bình của thiết bị (thường là 50%), sau đó điều chỉnh tăng hoặc giảm nếu gặp sự cố. Không nên bắt đầu ngay với biên độ tối đa. Biên độ quá cao sẽ làm nứt các chi tiết thành mỏng và đẩy nhanh quá trình mài mòn đầu hàn.
Hỏi: Làm thế nào để chọn giữa Chế độ thời gian, Chế độ năng lượng và Chế độ chiều sâu?
A: Chế độ thời gian phát ra sóng siêu âm trong một khoảng thời gian cố định, phù hợp với các sản phẩm có kích thước ổn định và độ đồng nhất vật liệu tốt; đây là chế độ phổ biến nhất. Chế độ năng lượng phát ra tổng năng lượng, có thể bù đắp sự dao động điện áp nguồn và phù hợp với sản xuất hàng loạt với yêu cầu chất lượng ổn định. Chế độ chiều sâu điều khiển độ sâu của đầu hàn, phù hợp với các trường hợp có yêu cầu nghiêm ngặt về tổng chiều cao của sản phẩm và sự tràn vật liệu. Người mới bắt đầu nên sử dụng chế độ thời gian để gỡ lỗi, còn để đảm bảo ổn định sản xuất hàng loạt, nên ưu tiên chế độ năng lượng hoặc chế độ chiều sâu.
Hỏi: Sự khác biệt giữa áp lực kích hoạt, thời gian trễ một và thời gian trễ hai là gì?
A: Ba thông số này điều khiển trình tự khởi động hàn. Thời gian trễ đầu tiên là thời gian chờ từ lúc nhấn nút đến khi đầu hàn hạ xuống (0,1-0,5 giây), cho phép người vận hành xác nhận sản phẩm đã ổn định. Thời gian trễ thứ hai Đây là độ trễ áp suất trước (0,05-0,5 giây) tính từ thời điểm đầu hàn ép vào sản phẩm đến khi bắt đầu phát sóng siêu âm, cho phép sản phẩm bám dính hoàn toàn. Áp suất kích hoạt Chế độ khởi động siêu âm chỉ được kích hoạt sau khi đầu hàn tiếp xúc với áp suất đã cài đặt (chỉ có trên các mẫu cao cấp), đảm bảo độ bám dính trước khi bắt đầu rung. Sử dụng đồng thời ba thông số này có thể ngăn ngừa các bất thường như áp lực lên tay, trượt và mối hàn không hoàn chỉnh.
Hỏi: Thời gian rung thứ cấp (thời gian làm sạch đầu hàn) có mục đích gì?
A: Sau khi hàn, sóng siêu âm sẽ được phát ra lại trong thời gian ngắn để loại bỏ cặn sản phẩm hoặc vật liệu nóng chảy bám dính vào đầu hàn, ngăn ngừa hiện tượng bám dính vật liệu ảnh hưởng đến vị trí trong chu kỳ tiếp theo. Cài đặt này là bắt buộc đối với các vật liệu PP và PE dễ bám dính; đối với nhựa cứng (ABS, PC), thường không dễ bám dính, cài đặt 0 là chấp nhận được. Thông thường, người ta sử dụng cài đặt từ 0,05 đến 0,2 giây; cài đặt quá dài sẽ làm tăng tốc độ mài mòn đầu hàn và nhiệt độ tăng cao.
Hỏi: Tôi có nên lưu công thức sau khi điều chỉnh các thông số không?
- A: Việc lưu cài đặt là rất cần thiết. Sau khi điều chỉnh các thông số cho từng sản phẩm, nên lưu chúng vào thiết bị dưới dạng công thức có tên (ví dụ: "ABS-shell-A1-formula"). Điều này cho phép sử dụng trực tiếp khi thay đổi sản phẩm, tránh việc phải điều chỉnh lại mỗi lần. Khi lô vật liệu ép phun thay đổi, cần phải kiểm tra lại các thông số; công thức cũ không thể áp dụng trực tiếp.